厂区与产线布局
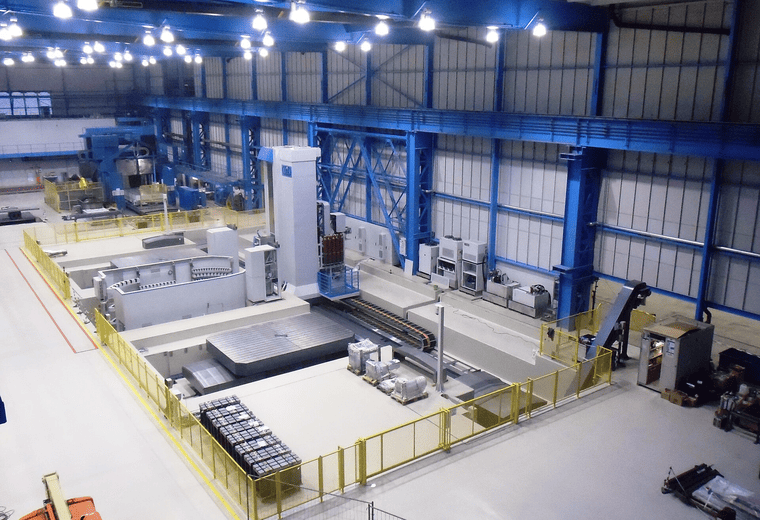
厂区位于三门县浦坝港镇的浙江三门沿海工业城,按工序分区布置:铸造区靠近原料库,机加工区与铸造区相邻以减少毛坯周转,表面处理区独立设置并配废气与废水处理,检测室与包装区相连,便于成品抽检后直接入库。
2023 年设立的玉环分公司承担小批量环组与非标耐磨件的精加工与打样,避免换型影响本部的批量线。两地共用同一套检测标准与留样流程。
产能方面,本部按批量订单排产,分公司按小批量通道排产,客户年用量不大但机型多时可以直接走小批量通道,报价与交期单独核算。
6 道工序厂内闭环,毛坯不外发
主要设备
EQUIPMENT熔炼变频感应炉,配光谱仪做炉前成分复检
铸造离心铸造机与砂型浇铸线,筒体毛坯与异形件分线
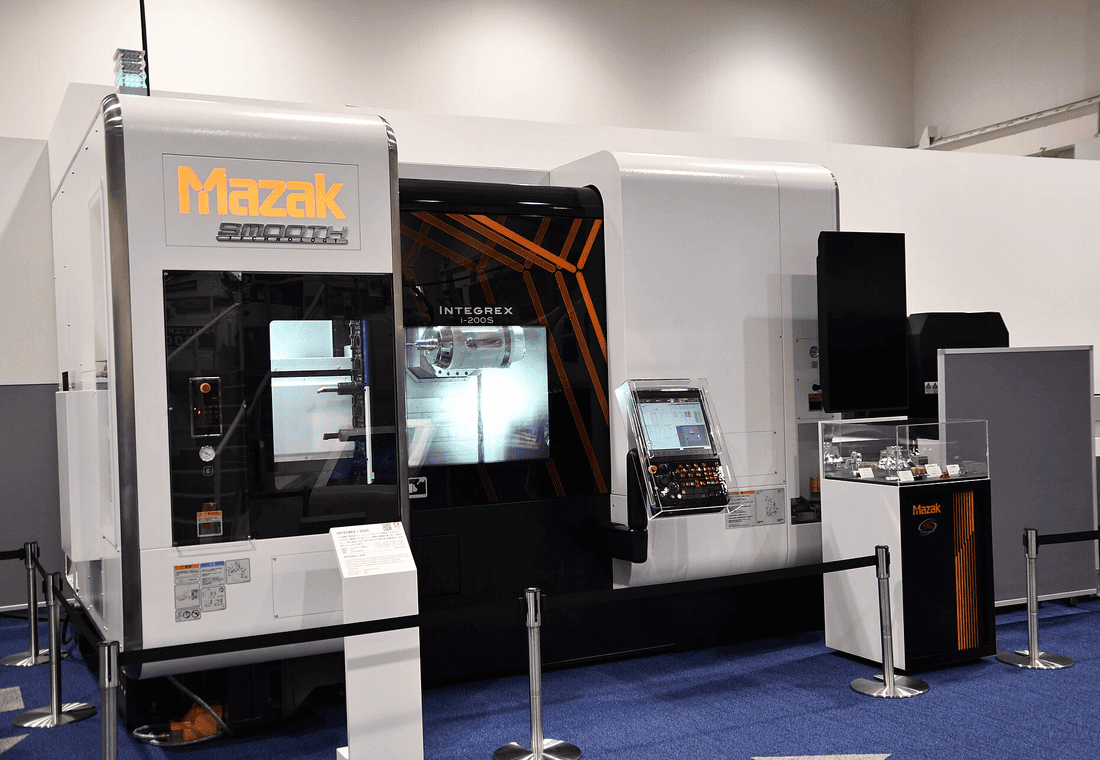
机加工数控车床、仿形车床、外圆磨床、双端面磨床
专机数控铣油孔机床、自动理环机、切向弹力试验机
表面处理镀铬槽、气体氮化炉、喷钼设备,分线运行
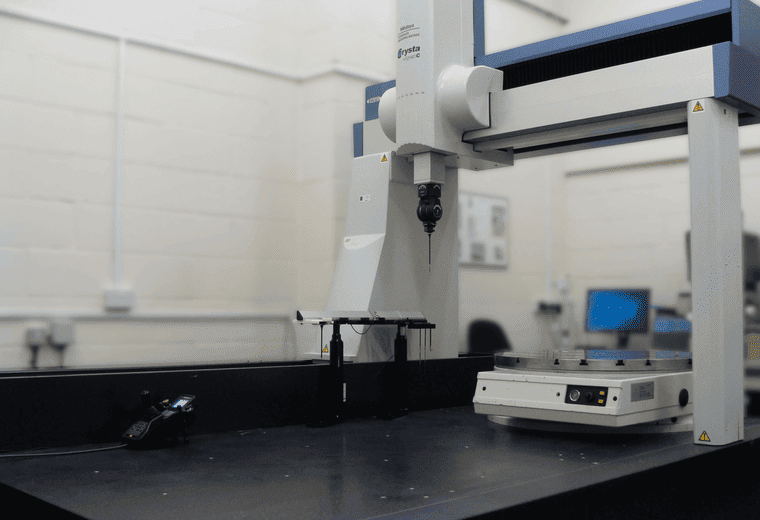
检测三坐标测量机、气动量仪、内径千分尺、镀层测厚仪
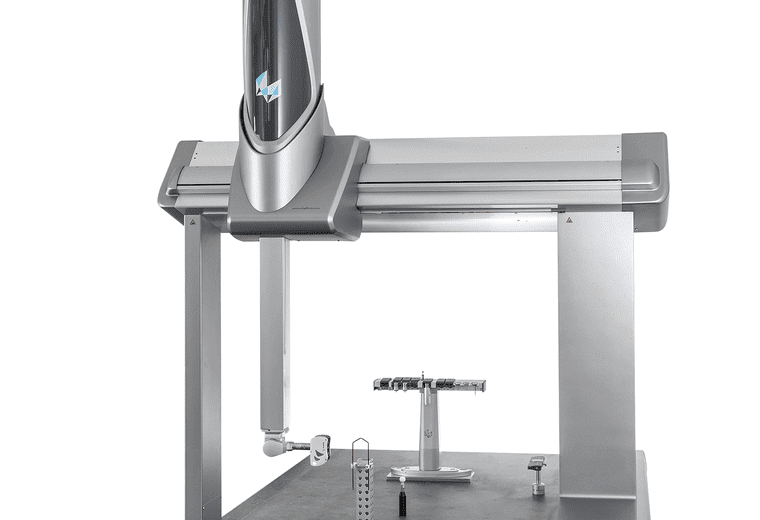
工序控制要点
熔炼段控制出炉温度与孕育剂加入量,炉前取光谱样复检主要元素;浇铸段按筒体与异形件分线,冷却后脱模并做外观初检;粗车与仿形段控制桶面与锥面轮廓,留出磨削余量。
热处理与表面处理段按工况选择镀铬、氮化或喷钼,镀层厚度分区控制,处理后的环片抽检结合力与层深;精磨与珩磨段控制环高、平面度、径向厚度与表面粗糙度;检测包装段逐片测端隙、环高与弹力,按机型成套塑封。
环保设施
表面处理车间的铬雾采用槽边抽风加回收装置,回收的铬酸液回流使用;清洗段为多级逆流漂洗。公司持有排污许可(证书编号 91331022773133462F001U,台州市生态环境局核发),环保设施运行记录按班次点检。