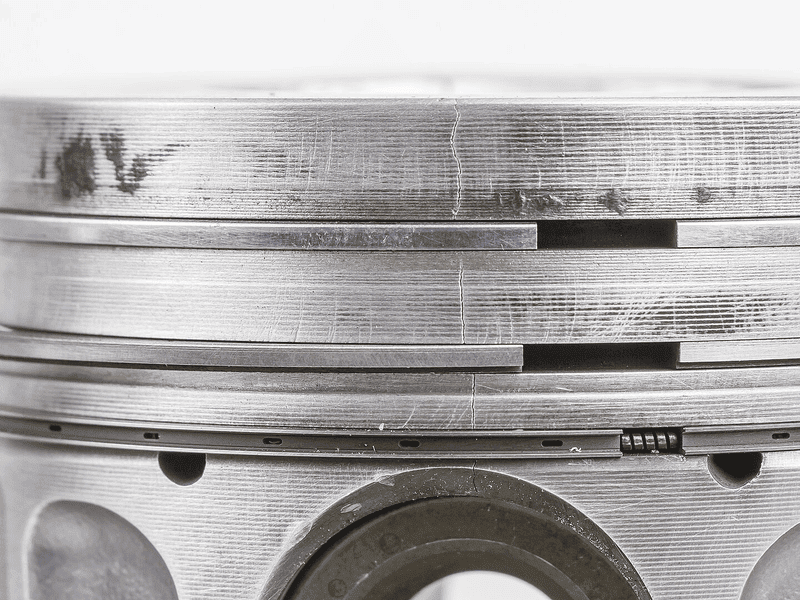
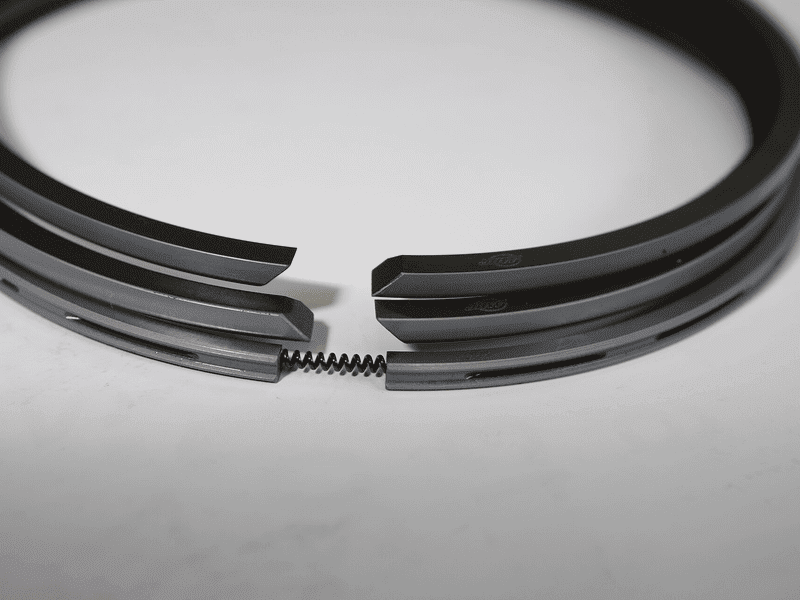
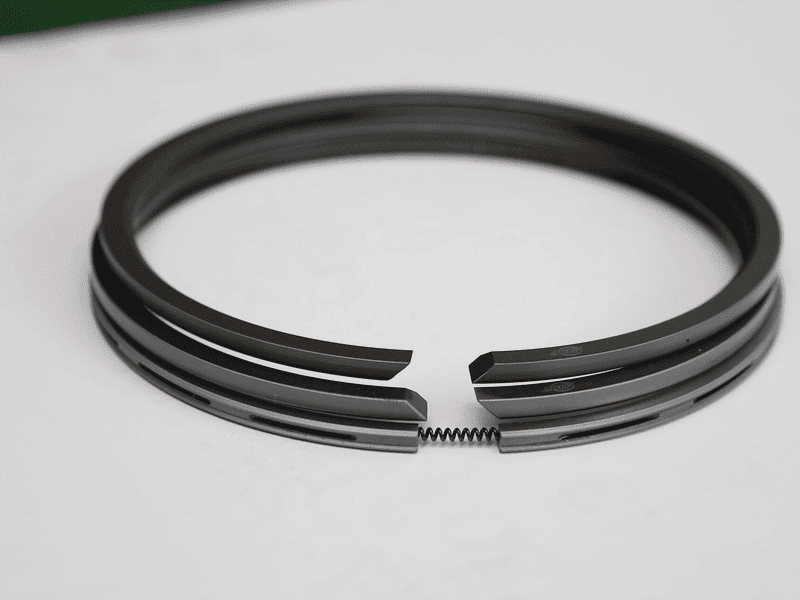
贝氏体合金铸铁活塞环
按《合金铸铁贝氏体活塞环及其生产工艺》配方生产,以贝氏体基体提高耐磨性,适用于高负荷工况。
适用缸径φ85-φ135 mm(重载商用车、农机、工程机械)
基体组织贝氏体合金铸铁
交期按批量排产,通常 25-40 天
产品说明
贝氏体基体的组织介于珠光体与马氏体之间,硬度与韧性的匹配更适合高负荷、低润滑的工况。公司围绕这一方向形成了《合金铸铁贝氏体活塞环及其生产工艺》的发明专利配方,把碳、硅、锰、铜、钼、镍、铌、钒、钛的含量区间固化下来。
熔炼采用变频感应炉,铁水出炉温度控制在 1450 至 1530 摄氏度,出炉前加入铁水重量 0.5% 至 0.7% 的孕育剂,浇铸后自然冷却脱模。基体组织稳定后,后续的车削、磨削与表面处理按常规工序走。
这类环适合商用车的重载工况、农机长时间满负荷作业,以及部分工程机械机型。相比普通合金铸铁环,耐磨性提高的同时成本增幅可控。
规格参数
| 基体组织 | 贝氏体合金铸铁 |
|---|---|
| 配方区间 | C 2.9-3.4%、Si 2.0-2.6%、Mn 0.5-1.1%、Cu 0.5-1.1%、Mo 0.8-1.3%、Ni 0.8-1.2% |
| 微合金元素 | Nb 0.12-0.18%、V 0.05-0.15%、Ti 0.04-0.13% |
| 熔炼设备 | 变频感应炉,出炉温度 1450-1530 摄氏度 |
| 孕育处理 | 出炉前加入铁水重量 0.5%-0.7% 孕育剂 |
| 铸造方式 | 离心铸造筒体毛坯、砂型浇铸 |
| 适用缸径 | φ85-φ135 mm(重载商用车、农机、工程机械) |
| 交期 | 按批量排产,通常 25-40 天 |
表中为常规供货范围,具体尺寸、端隙与镀层要求以图纸和订单确认为准。
结构特点
- 贝氏体基体硬度与韧性匹配,抗高负荷变形
- 配方区间固化,批次之间组织差异小
- 感应炉熔炼加孕育处理,石墨形态更均匀
- 相较多层镀层方案,成本增幅可控
适用场景
适用于重载商用车、长期满负荷作业的农机、装载机与部分船用辅机。
选型与装配提示
贝氏体环硬度较高,装配时对缸壁的磨合要求更充分,建议首保里程缩短。与普通铸铁环混装会导致缸内密封不一致,整机应同批次配套。
 汽车汽油机活塞环
 摩托车活塞环
 通用汽油机活塞环
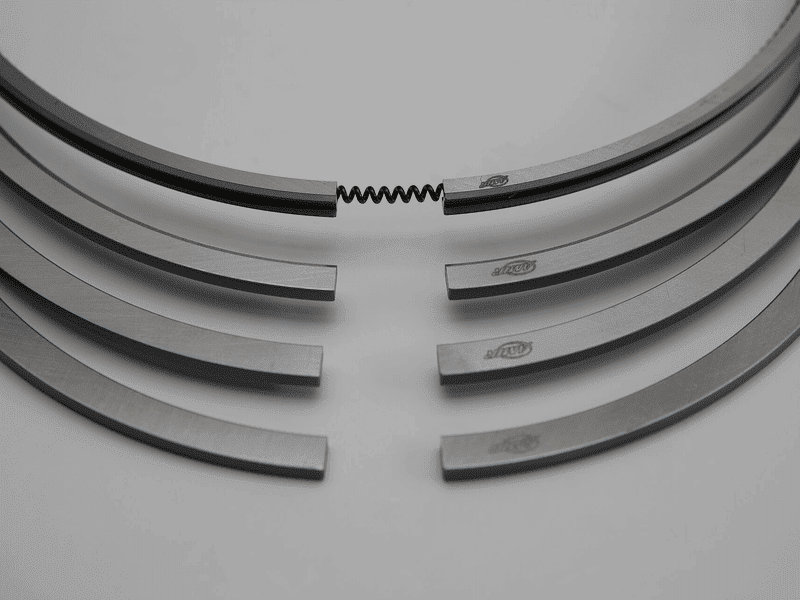 柴油机活塞环