数控铣油孔专机上线,油孔加工由三道工序合并为一道
组合油环的回油孔位置与孔径直接影响回油效率,过去这类孔要经过划线、钻孔、去毛刺三道工序,装夹次数多,孔位偏差靠人工找正。
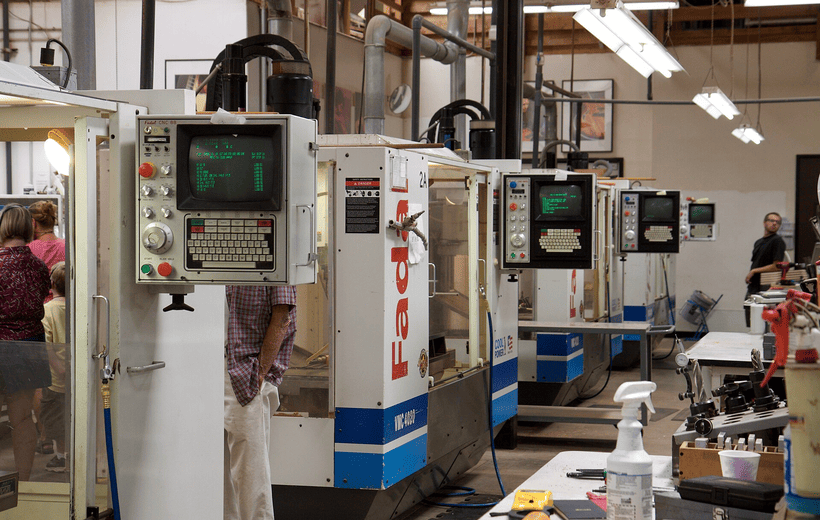
新上的专机沿用公司原有专利结构:托盘上配置工装夹具,气缸带动夹具夹紧工件,铣头按设定角度进给,一次装夹完成整圈油孔的加工,孔口倒角与孔位在同一基准上完成。
试运行两周的数据显示,单件加工时间下降约三分之一,孔位一致性明显改善,后续装配时因回油孔偏位导致的回油不畅投诉减少。
这台设备主要服务组合油环与部分压缩机环,产能释放后原有的钻床可以腾出来做非标件的小批量加工。
需要对应规格的报价提供缸径、环高、机型或原厂件号,我们按图配环。手机 138-1961-8567,邮箱 907018712@qq.com。