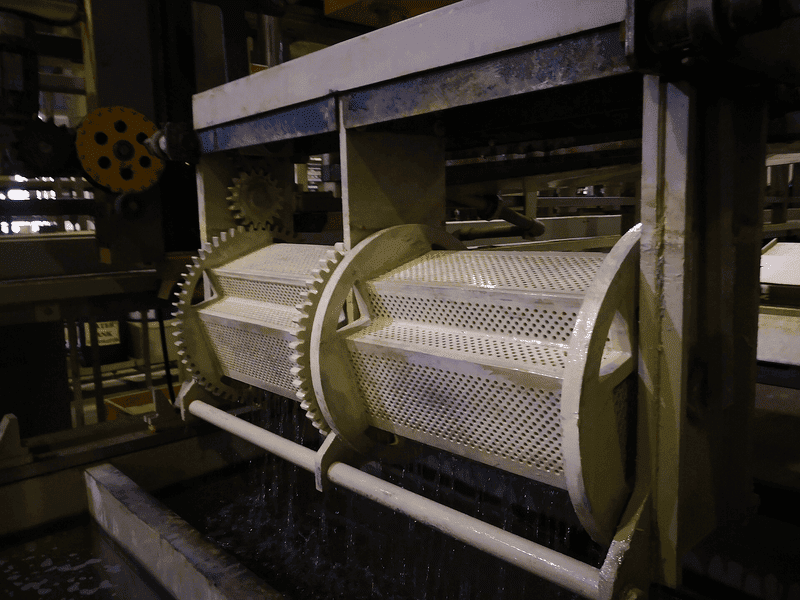
镀铬氮化喷钼表面处理环
按工况选表面处理:硬铬抗磨、氮化耐蚀耐热、喷钼抗咬合,可为客户现有环片做代加工。
硬铬镀层厚度 0.05-0.12 mm,显微硬度 HV800 以上
交期来片加工通常 7-15 天
产品说明
同一副环组,表面处理选错比材质选错更常见。硬铬镀层抗磨但脆性大,适合缸壁润滑充分的机型;气体氮化层应力低、耐蚀耐热,适合涉水与高温工况;喷钼涂层孔隙储油,抗咬合能力强,适合启停频繁或润滑不足的场合。
公司具备镀铬、氮化、喷钼三类处理能力,除配套自有环组外,也接受客户来片代加工,按客户的镀层厚度、层深与结合力要求排产。
处理后的环片会做结合力与层深抽检,镀层剥落、局部过厚是这类工艺最常见的两类缺陷,我们按批次留样。
规格参数
| 硬铬镀层 | 厚度 0.05-0.12 mm,显微硬度 HV800 以上 |
|---|---|
| 气体氮化 | 层深 0.02-0.06 mm,表面硬度 HV600-750 |
| 喷钼涂层 | 厚度 0.10-0.30 mm,孔隙率可控 |
| 前处理 | 脱脂、酸洗、活化,按材质分线 |
| 检测 | 镀层测厚、结合力划格、层深金相抽检 |
| 代加工 | 接受客户来片加工,按图纸与批量报价 |
| 适用工况 | 高负荷抗磨、涉水耐蚀、启停频繁抗咬合 |
| 交期 | 来片加工通常 7-15 天 |
表中为常规供货范围,具体尺寸、端隙与镀层要求以图纸和订单确认为准。
结构特点
- 三类处理分线,避免不同工艺交叉污染
- 镀层厚度按机型分区控制,避免局部过厚拉缸
- 氮化层深抽检,防止脆性层过深导致崩边
- 喷钼孔隙储油,改善启停工况的边界润滑
适用场景
适用于各类型内燃机环组的表面处理选型,也适用于客户既有环片的工艺升级。
选型与装配提示
镀铬环不可用于无油润滑的压缩机;氮化环装机前需确认缸壁Ra值,粗糙度过高会快速磨掉氮化层。
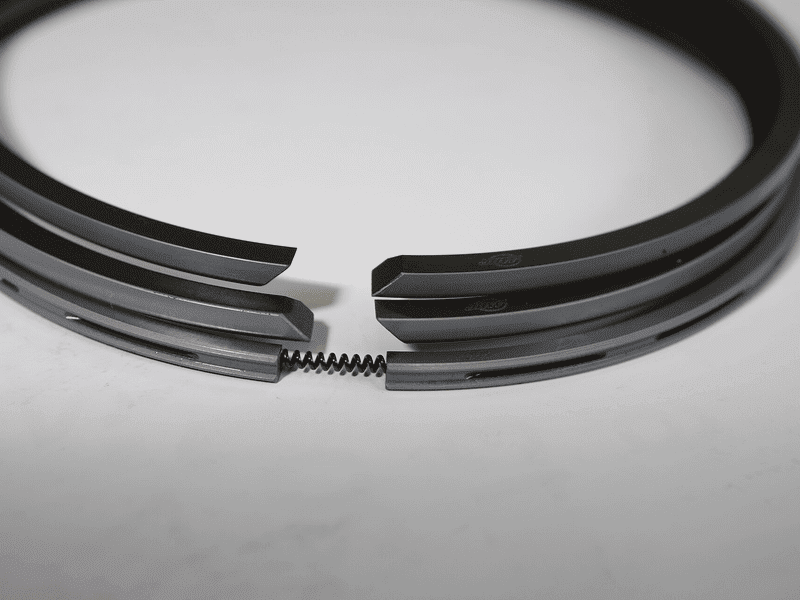 汽车汽油机活塞环
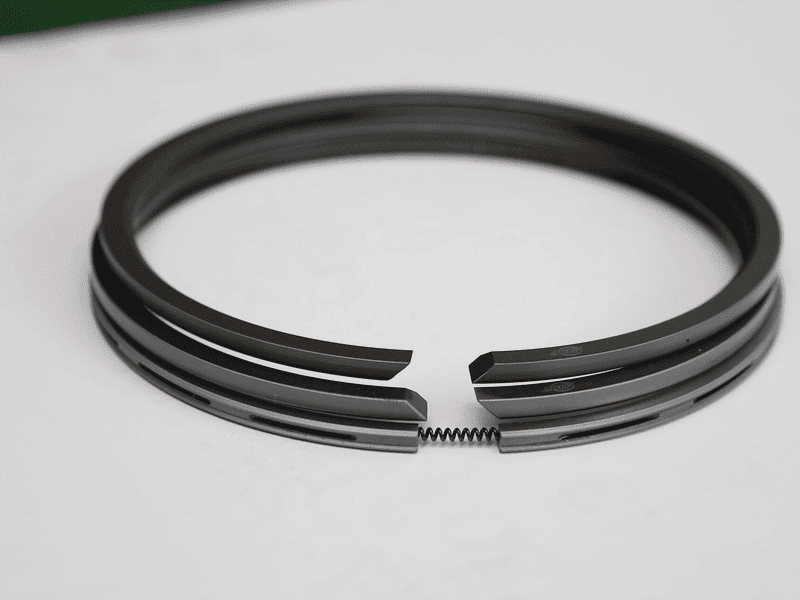 摩托车活塞环
 通用汽油机活塞环
 柴油机活塞环